Опис
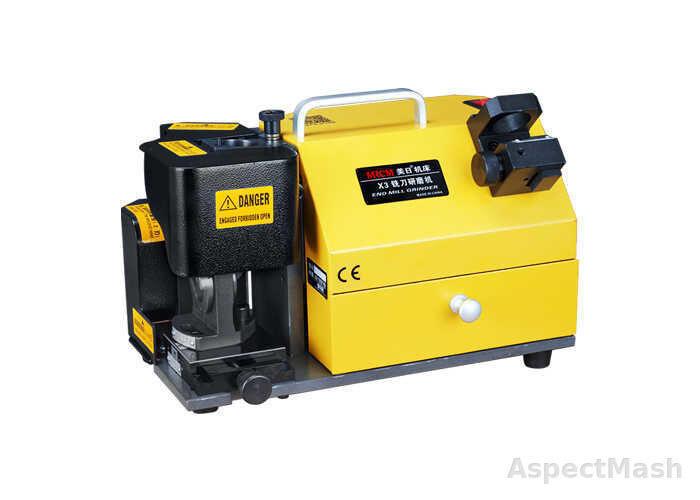
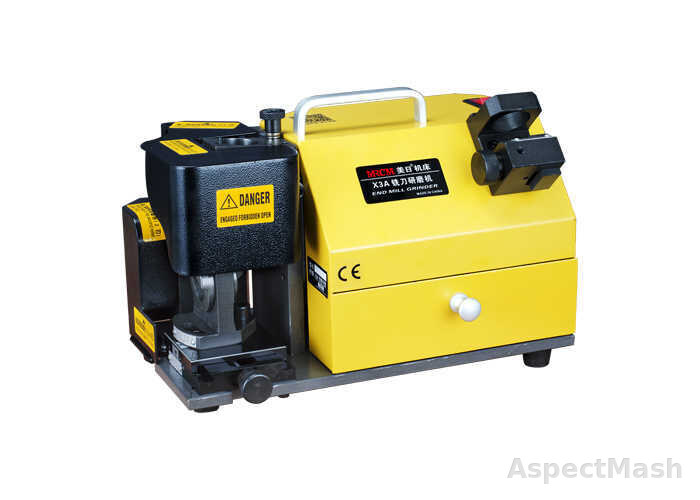
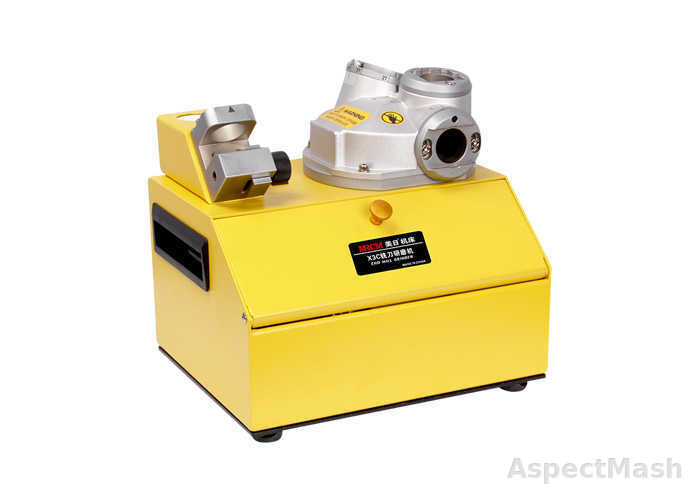
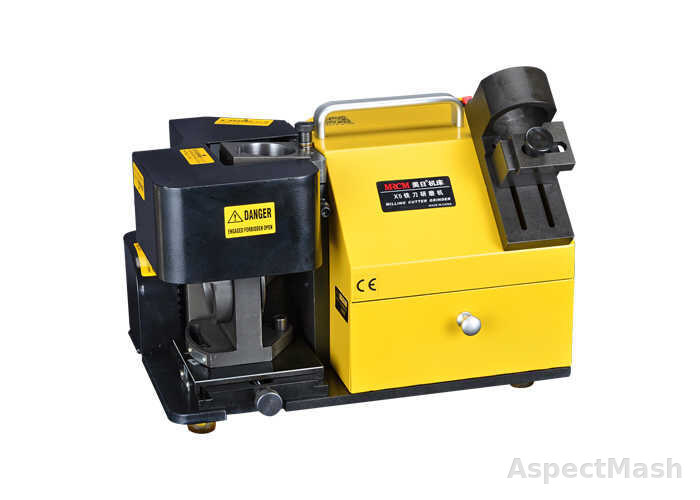
Обладнання забезпечує заточування торцевої різальної кромки кінцевих фрез. Ключові параметри: чотири виконання з діапазонами Ø4–30 мм. У картці об’єднані моделі MR-X3 / MR-X3A / MR-X3C / MR-X5; значення для кожної моделі наведені в окремих стовпцях таблиці. Перед замовленням погодьте тип і діаметр фрези, кількість зубів, матеріал та потрібні операції заточування.
Призначення та застосування
Заточування та відновлення геометрії кінцевих фрез на інструментальних, ремонтних і виробничих дільницях.
Комплектація
Верстат, комплект цанг/тримачів і шліфувальні круги — за специфікацією виробника. Точна комплектація й опції підтверджуються перед замовленням.
Переваги
MR-X3 / MR-X3A / MR-X3C / MR-X5: діапазон заточування MR-X3: 4–14 мм; MR-X3A: 4–20 мм; MR-X3C: 4–13 мм; MR-X5: 13–30 мм; Швидке переналагодження за діаметром; SDC для твердого сплаву, CBN для HSS залежно від виконання
Технічні характеристики
Загальні параметри серії
- Тип фрези, що заточується
- кінцеві фрези
- Операції заточування
- заточування торцевої різальної кромки
- Матеріал інструменту, що заточується
- твердий сплав; HSS
- Напруга живлення, В
- 220
- Частота обертання, об/хв
- 4400
Характеристики за моделями
| Параметр | MR-X3 | MR-X3A | MR-X3C | MR-X5 |
|---|---|---|---|---|
| Основні параметри | ||||
| Діаметр фрези, що заточується, мм | 4–14 | 4–20 | 4–13 | 13–30 |
| Кількість зубів / канавок | 2; 3; 4 | 2; 3; 4 | 2; 3; 4; 6 | 2; 3; 4 |
| Заточка | ||||
| Шліфувальний круг | SDC; CBN (опція) | SDC230 + SDC150; CBN (опція) | SDC; CBN (опція) | SDC; CBN (опція) |
| Кут заточування / регулювання, ° | 0–5 | 0–5 | 2 | 0–5 |
| Электрика | ||||
| Потужність двигуна, к.с. | 0.22 | 0.22 | 0.54 | 0.34 |
| Габарити та маса | ||||
| Габаритні розміри, мм | 350×250×250 | 350×230×240 | 350×230×240 | 400×280×310 |
| Маса нетто, кг | 14 | 20 | 18 | 28 |
Питання та відповіді
Що вказати для підбору? Тип і діаметр фрези, кількість зубів, матеріал та операції заточування.
Документація
Запросити ціну
Підготуємо ціну та уточнимо термін постачання.
Допомога з підбором
Опишіть задачу або додайте креслення.
Повідомити про надходження
Повідомимо, коли обрана модель з’явиться в наявності.